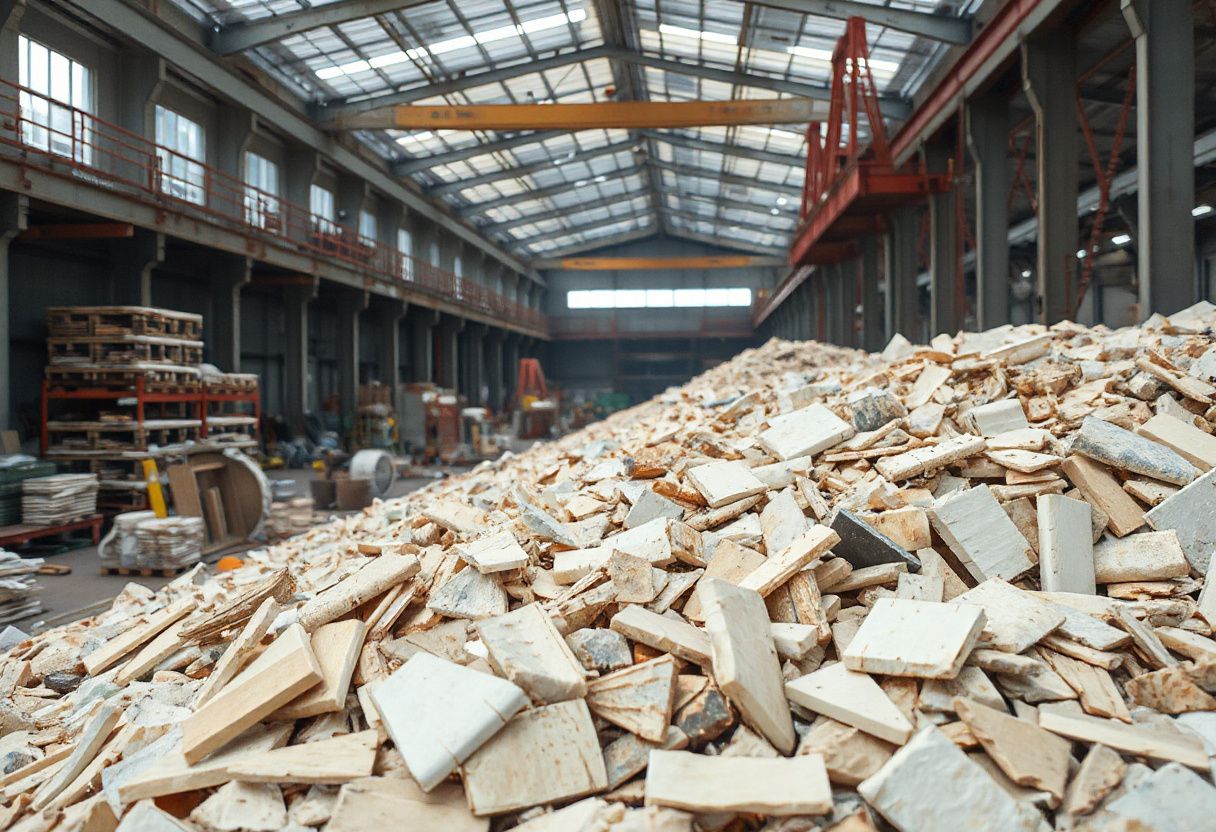
Нагромадження обрізків склопластику на верфях призводить до швидкого захаращення робочих майданчиків та підвищення пожежної небезпеки. Неконтрольоване подрібнення цих матеріалів на відкритому повітрі насичує цехи дрібнодисперсним склопилом із залишковими мономерами. Дрібні часточки скляного волокна осідають на обертових вузлах кранового обладнання та вентиляційних решітках, прискорюючи абразивне зношування дороговартісних механізмів суднобудівного підприємства. Тривале зберігання відпрацьованих корпусних елементів просто неба викликає вимивання токсичних сполук дощовими водами. Рідкий інфільтрат із вмістом залишків стиролу та прискорювачів полімеризації потрапляє в прибережні ґрунти та акваторію ремонтної бази, створюючи загрозу екологічного штрафу.
Утворення відходів полімерних композитів при формуванні корпусів
Виробництво формованих секцій катерів, яхт і військових суден супроводжується появою технологічних обрізків під час розкрою скляних матів. Додаткові обсяги великогабаритних відходів з'являються під час демонтажу застарілих корпусів, виведених з експлуатації через міжкристалічну корозію або виснаження ресурсів. Вакуумне інфузійне формування дає значну кількість забрудненої полімерної плівки та сполучних трубок. Затверділа смола втрачає термопластичність. Повторне розплавлення такого матеріалу стає повністю неможливим через незворотні хімічні зв'язки. Механічне оброблення застиглих композитів вимагає застосування твердосплавного фрезерного інструменту зі спеціальним охолодженням.
Суднобудівний склопластик складається з алюмоборосилікатного скловолокна та ненасиченої поліефірної або епоксидної матриці. Частка підсилювального наповнювача у виробах становить від 40 % до 70 % загальної маси. Небезпечність цих матеріалів зумовлена наявністю токсичних стирольних розчинників, органічних пероксидів кобальтових прискорювачів та важких металів у пігментах. Парові виділення стиролу з нестабілізованого матеріалу досягають високих концентрацій у закритих приміщеннях. Під час термічного розкладання композитної матриці без доступу кисню виділяється складна суміш летких вуглеводнів, фосфороорганічних сполук та чадного газу. Температура початку деструкції сполучної смоли становить близько 350 °C, після чого відбувається вивільнення незакріплених тонких ниток скляного волокна.
Класифікаційні коди НПВ 07 02 13 та 17 02 04* у суднобудуванні
Згідно з Національним переліком відходів, сухі обрізки скловолокна та затверділі полімерні залишки класифікують за кодом 07 02 13. Якщо матеріали просочені незатверділими смолами, токсичними каталізаторами або містять залишки небезпечних розчинників, їх зараховують до коду 17 02 04*. Класифікація визначає подальший маршрут оброблення та вимоги до спеціального транспортного тарування.
Специфіка вилучення токсичних залишків смоли
Організація збирання потребує розділення відходів безпосередньо на ділянці формування суднових деталей. Великогабаритні конструкції попередньо фрагментують за допомогою гідравлічних ножиць або алмазного дискового різання. Пил уловлюють промисловими циклонами. Комплексне обслуговування суднобудівних верфей із вивезенням та обробленням цих фракцій виконує підприємство УтільВторПром. За наявності спеціалізованого обладнання транспортування здійснюється у герметичних контейнерах типу Мультиліфт для запобігання поширенню небезпечних пилових частинок.
Пироліз при 550 °C і механічне подрібнення композитів
Для вторинного використання чистого скловолокна застосовують метод низькотемпературного піролізу в безкисневих реакторах при температурі 550 °C. Під час цього процесу органічна матриця повністю вигазовується, залишаючи неушкоджені нитки для виготовлення будівельних фібробетонів. Альтернативне механічне шредерування дає змогу отримувати дрібнодисперсний наповнювач для асфальтобетонних сумішей. Спалювання у високотемпературних інсинераторах при 1100 °C виконують лише для фракцій, забруднених важкими металами та галогенованими добавками. Багатоступенева система газоочищення вловлює кислі гази та залишки пилу. Отриманий шлаковий залишок після спалювання проходить процедуру вітрифікації перед захороненням.
Зберігання небезпечних композитних матеріалів на території верфі вимагає наявності закритого майданчика з твердим покриттям. Потрапляння вологи у відходи з високим вмістом незатверділої смоли викликає частковий гідроліз і виділення шкідливих газів. Граничний термін накопичення кускових обрізків на проміжних складах підприємств суворо обмежений дотриманням норм пожежної безпеки та санітарного контролю. Дрібну стружку та пил від фрезерування пакують у щільні поліпропіленові біг-беги з вкладишем. Якщо контейнери не герметизовані належним чином, дрібнодисперсна фракція легко піднімається в повітря навіть за мінімальних поривів вітру.
Передача технологічних залишків композитів на спеціалізоване оброблення дозволяє суднобудівним верфям уникнути накопичення небезпечного пилу у виробничих зонах. Компанія УтільВторПром забезпечує вивезення матеріалів із дотриманням екологічних стандартів та надає повний комплект актів приймання-передачі. Підприємство отримує прозорий звіт про переробку кожної партії склопластикових відходів. Раціональне поводження з композитними матеріалами зменшує екологічні ризики верфі та гарантує стабільну роботу основного суднобудівного обладнання.